
Chez CloudNC, nous disposons d'une gamme de fraiseuses à 3, 4 et 5 axes à la pointe de la technologie. En tant que concepteur, il est essentiel de savoir sur quel type de machine votre pièce sera fabriquée pour optimiser votre conception. Lors de la conception d'une pièce usinée par CNC, vous n'avez peut-être pas pensé au type de machine sur laquelle votre pièce sera usinée, mais la complexité et le type de géométrie que vous pouvez concevoir seront différents selon le type de machine.
La principale différence entre l'usinage 3 axes, 4 axes et 5 axes réside dans la complexité des mouvements que la pièce et l'outil de coupe peuvent effectuer l'un par rapport à l'autre. Plus le mouvement des deux pièces est complexe, plus la géométrie de la pièce usinée finale peut être complexe.
USINAGE À 3 AXES
Il s'agit du type d'usinage le plus simple, dans lequel la pièce est fixée dans une position unique. Le mouvement de la broche est disponible dans les directions linéaires X, Y et Z.
Usinage à 3 axes
Les machines à 3 axes sont généralement utilisées pour l'usinage de géométries 2D et 2,5D. L'usinage des 6 faces d'une pièce est possible avec l'usinage à 3 axes, mais un nouveau dispositif de fixation est nécessaire pour chaque face, ce qui peut s'avérer coûteux (voir ci-dessous). Dans le cas d'un montage simple, un seul côté de la pièce peut être usiné.

Une configuration unique est nécessaire pour chaque face d'une pièce
De nombreuses formes complexes et pratiques peuvent être fabriquées par fraisage CNC à 3 axes, en particulier lorsqu'elles sont confiées à un centre d'usinage CNC de classe mondiale. L'usinage à 3 axes est le mieux adapté à la fabrication de profils fraisés planaires, de perçages et de trous filetés en ligne avec un axe. L'utilisation de fraises à rainure en T et de fraises à queue d'aronde permet de réaliser des contre-dépouilles.
Cependant, il arrive que la caractéristique conçue ne puisse pas être fabriquée par une machine à 3 axes, ou qu'il soit plus rentable de l'usiner avec une machine à 4 ou 5 axes.
Les caractéristiques impossibles à réaliser en fraisage 3 axes comprennent toutes les caractéristiques inclinées par rapport au système de coordonnées X-Y-Z, même si la caractéristique elle-même est plane. Il existe deux types de caractéristiques angulaires que vous pouvez concevoir, et il est important de comprendre la distinction entre elles lorsque vous concevez des pièces pour le fraisage CNC.
ÉLÉMENTS D'ANGLE
Il s'agit d'une caractéristique usinée selon un angle par rapport à l'un des axes X, Y ou Z. Par exemple, la surface plane fraisée ci-dessous est à 45° par rapport à l'axe X, c'est-à-dire une rotation de l'axe A.

Élément fraisé incliné sur un seul plan à 45°.
CARACTÉRISTIQUE DE L'ANGLE COMPOSÉ
Il s'agit d'une caractéristique usinée selon un angle par rapport à deux axes. Par exemple, la surface fraisée plane ci-dessous est usinée à un angle de 45° par rapport à l'axe X et à un angle de 30° par rapport à l'axe Z.
Les caractéristiques angulaires et les angles composés ne peuvent pas être usinés par des machines CNC à 3 axes.
USINAGE À 4 AXES
Cela ajoute une rotation autour de l'axe X, appelée axe A. La broche a 3 axes de mouvement linéaires (X-Y-Z), comme dans l'usinage à 3 axes. La broche possède 3 axes de mouvement linéaire (X-Y-Z), comme dans l'usinage à 3 axes, plus l'axe A qui se produit par rotation de la pièce à usiner. Il existe différentes dispositions pour les machines à 4 axes, mais elles sont généralement du type "usinage vertical", où la broche tourne autour de l'axe Z. La pièce à usiner est montée dans le bâti de la machine. La pièce à usiner est montée sur l'axe X et peut tourner avec le dispositif de fixation sur l'axe A. Avec un seul dispositif de fixation, il est possible d'usiner 4 faces de la pièce.
L'usinage 4 axes peut être utilisé comme un moyen plus économique d'usiner des pièces théoriquement possibles sur une machine 3 axes. À titre d'exemple, pour une pièce que nous avons récemment usinée, nous avons constaté que l'utilisation d'une machine à 3 axes aurait nécessité deux montages uniques, d'un coût respectif de 1 000 et 800 livres sterling. En utilisant la capacité de l'axe A de l'usinage à 4 axes, un seul dispositif a été nécessaire, pour un coût de 1 000 £. Cela a également permis d'éliminer le besoin de changer les fixations, ce qui a encore réduit les coûts. En éliminant le risque d'erreur humaine, nous avons usiné la pièce à un niveau de qualité élevé, sans devoir procéder à des enquêtes d'assurance qualité coûteuses. L'élimination de la nécessité de changer les montages présente l'avantage supplémentaire de pouvoir maintenir des tolérances plus serrées entre les caractéristiques des différentes faces de la pièce. La perte de précision due à la fixation et à la réinstallation a été éliminée.
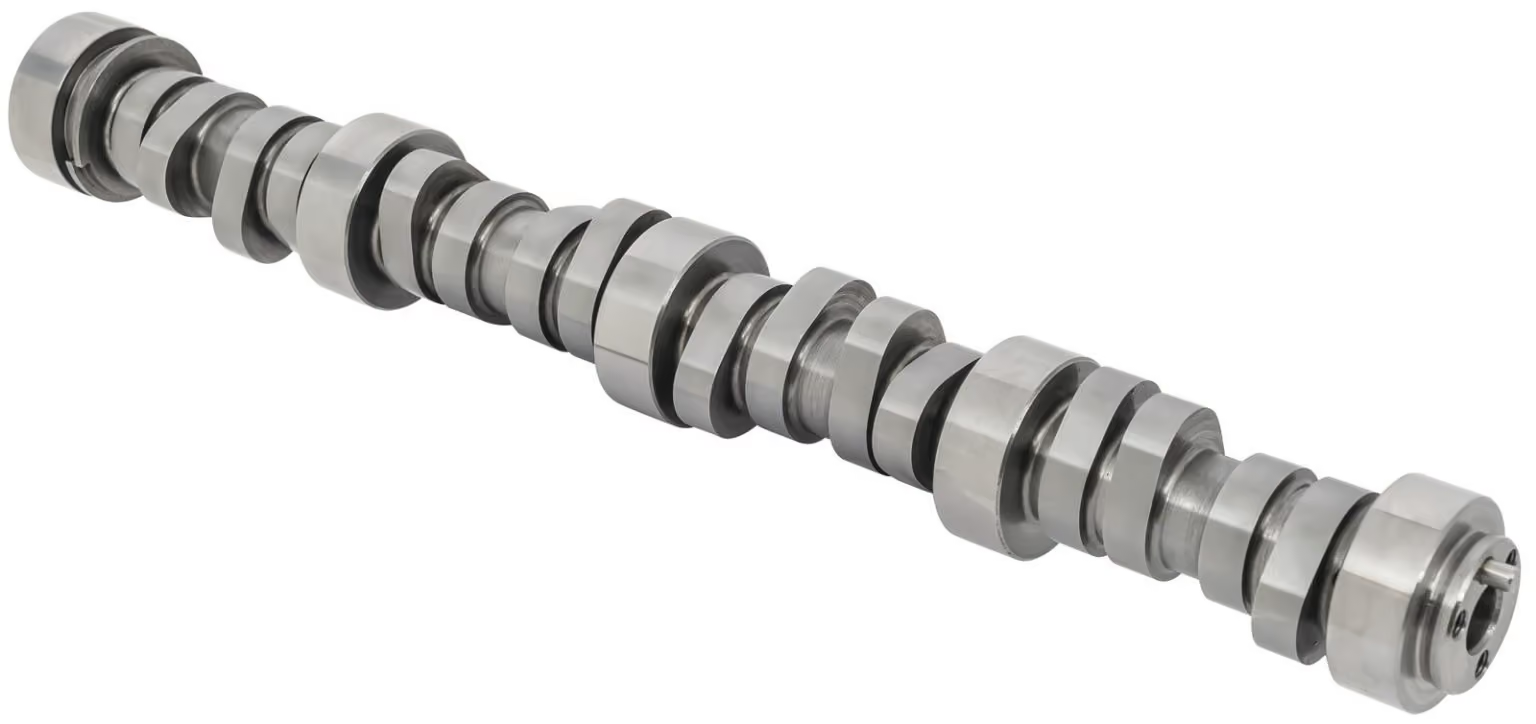
Les profils complexes tels que les lobes de came peuvent être usinés sur une machine à 4 axes.
Il existe deux types d'usinage CNC à 4 axes : l'usinage indexé et l'usinage continu.
L'usinage CNC à 4 axes indexés consiste à faire tourner le 4e axe (axe A) alors que la machine n'est pas en train de découper le matériau. Une fois la bonne rotation sélectionnée, un frein est appliqué et la machine reprend la coupe.
Dans l'usinage continu à 4 axes, la machine peut couper le matériau en même temps que la rotation de l'axe A. Cela permet d'usiner des arcs complexes, comme le profil des lobes de came et des hélices. Cela permet d'usiner des arcs complexes, tels que le profil des lobes de cames et des hélices.
L'usinage à 4 axes nous permet d'usiner des caractéristiques angulaires, ce qui n'est pas possible avec une machine à 3 axes. Il faut garder à l'esprit que l'usinage à 4 axes ne permet qu'un seul axe de rotation par montage, de sorte que toutes les caractéristiques angulaires doivent être inclinées autour des mêmes axes, ou que des montages supplémentaires doivent être mis en place.

Usinage hélicoïdal possible avec des machines à 4 axes
USINAGE À 5 AXES
Ces fraiseuses CNC utilisent 2 des 3 axes de rotation possibles, en fonction du type de machine. Une machine utilisera soit une rotation dans l'axe A et l'axe C, soit une rotation dans l'axe B et l'axe C. La rotation se fait soit par la pièce, soit par la broche. La rotation s'effectue soit par la pièce à usiner, soit par la broche.
Il existe deux types principaux de machines CNC à 5 axes : les machines 3+2 et les machines 5 axes entièrement continues.
Dans l'usinage 3+2 axes, deux axes de rotation fonctionnent indépendamment l'un de l'autre, ce qui signifie que la pièce peut être tournée à n'importe quel angle composé par rapport à l'outil de coupe pour les caractéristiques à usiner. Toutefois, il n'est pas possible de faire tourner les deux axes en même temps que l'usinage. L'usinage 3+2 peut produire des formes 3D très complexes. L'usinage 5 axes entièrement continu peut faire tourner simultanément les deux axes de rotation, en même temps que l'usinage et que l'outil de coupe se déplaçant linéairement en coordonnées XYZ.
Usinage à 5 axes
L'usinage 5 axes en continu permet de produire des formes 3D très complexes, non seulement des caractéristiques planes à angles composés, mais aussi des surfaces 3D courbes complexes, ce qui nous donne la possibilité de produire des pièces normalement réservées aux processus de moulage.
L'usinage 5 axes offre aux concepteurs un niveau de flexibilité énorme pour concevoir des géométries 3D très complexes. Il est essentiel de comprendre les possibilités de chaque type d'usinage CNC pour concevoir des pièces usinées à la CNC. Si votre conception nécessite l'utilisation d'une CNC à 5 axes, tirez-en le meilleur parti ! Quelles sont les autres caractéristiques qui pourraient bénéficier des capacités de l'usinage à 5 axes ?
Laquelle de ces décisions pouvez-vous confier à un logiciel ? Choisir la machine, c'est la partie la plus facile. Ensuite, quelqu'un doit la programmer : choisir une stratégie d'ébauche, définir le pas latéral et la profondeur de passe, sélectionner les outils dans la bibliothèque et déterminer les avances et vitesses de coupe pour chaque opération. Un programmeur ayant 10 ans d'expérience prend la plupart de ces décisions de mémoire. Un novice peut y passer tout un après-midi rien que pour un seul support.
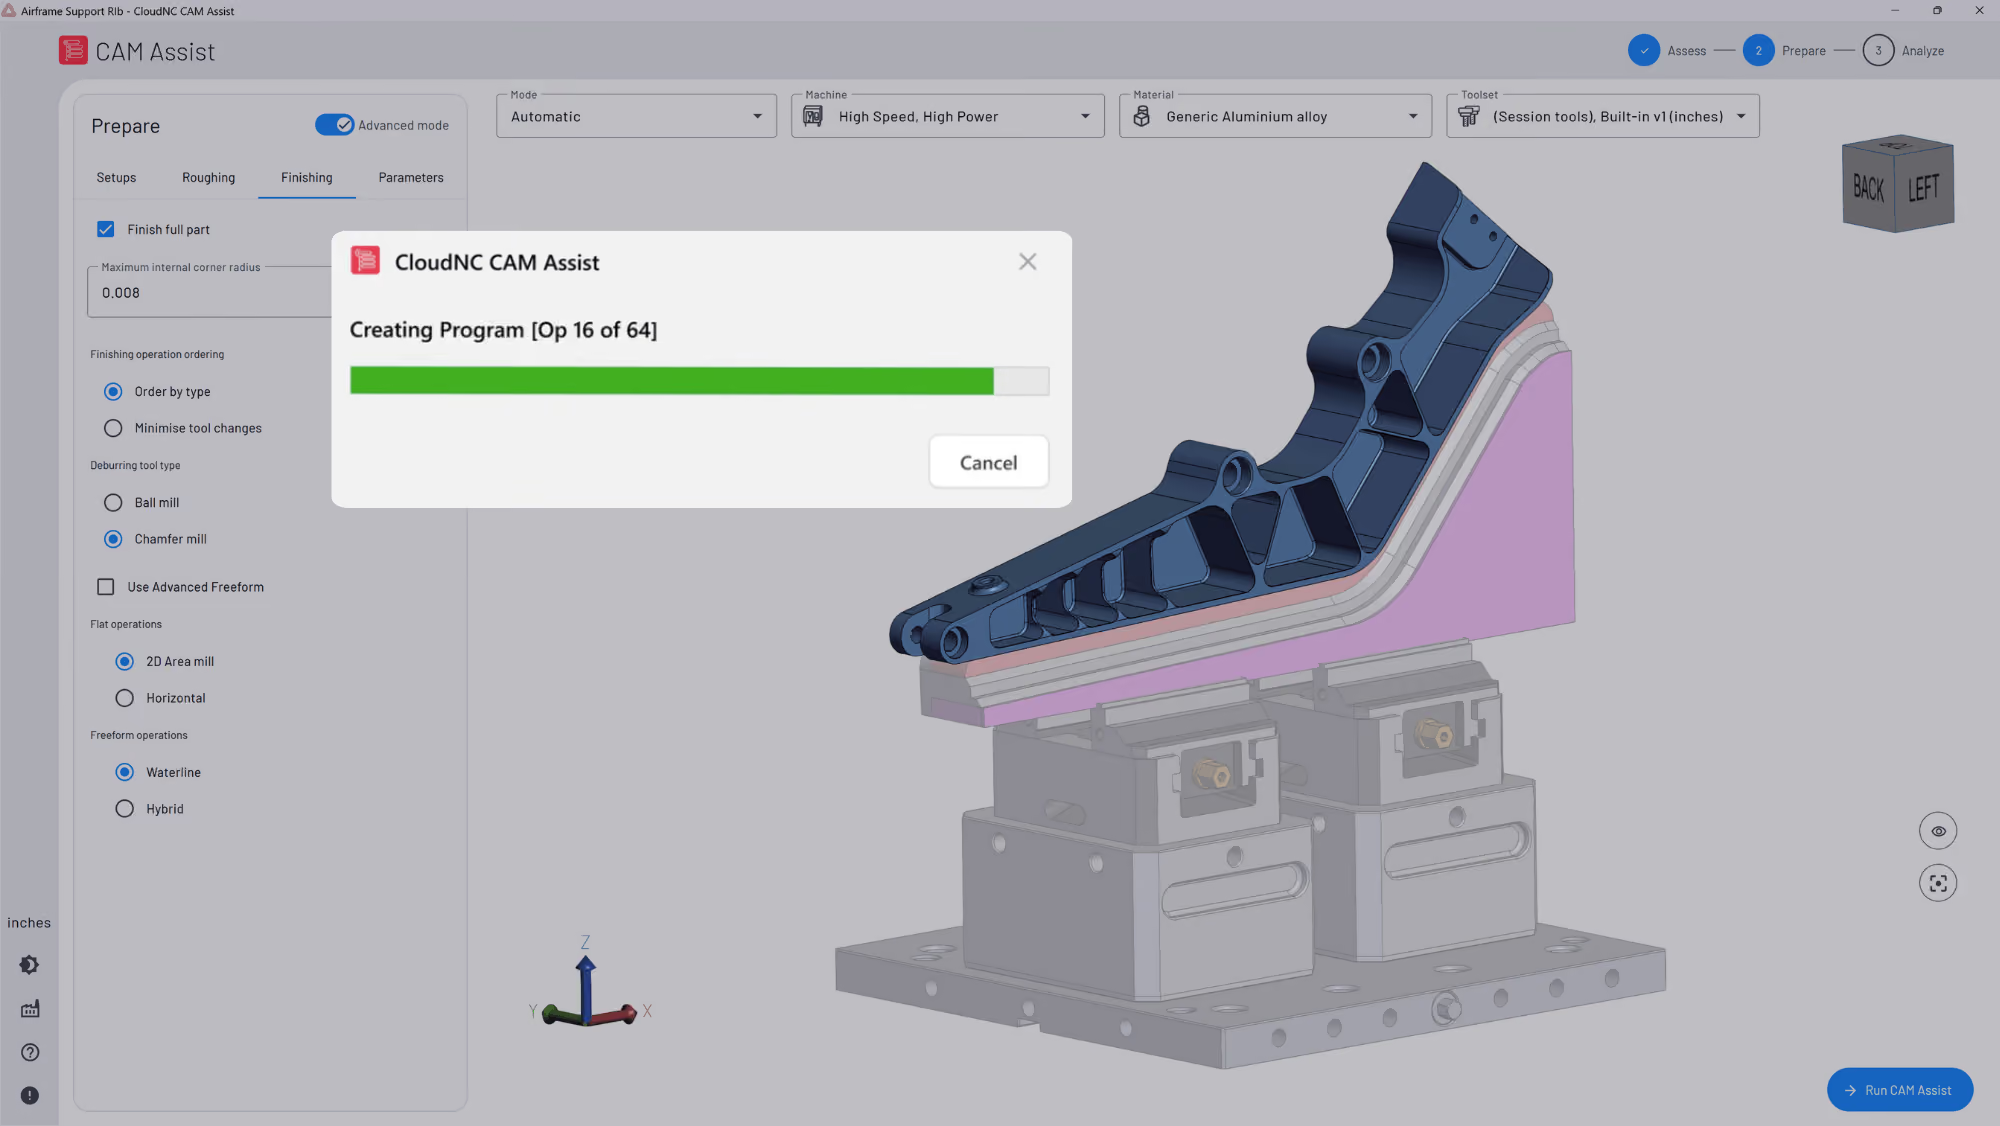
Pour les pièces usinées en 3 axes et en 3+2, le logiciel gère désormais très bien ces cas. L'assistant «CAM » analyse la pièce, votre ébauche, votre bibliothèque d'outils et votre machine, puis propose des stratégies et des parcours d'outils directement dans le système d'CAM s que vous utilisez déjà. En général, il génère environ 80 % du programme en quelques minutes. Vous pouvez alors le vérifier et modifier ce que vous jugeriez bon de changer avant que quoi que ce soit ne soit envoyé à la machine.
Certaines décisions relèvent de la responsabilité du programmeur :
- Mouvement continu sur 4 et 5 axes. Le lobe de came et l'hélice ci-dessus sont usinés pendant que la pièce tourne, ce qui dépasse les capacités actuelles d'CAM Assist.
- La manière dont la pièce est maintenue. Le choix des dispositifs de serrage et l'ordre des réglages déterminent si les tolérances entre les faces sont respectées, ce qui est précisément l'objet de l'exemple ci-dessus concernant les deux dispositifs de serrage.
- Ce que le dessin ne précise pas. Une surface qui sera anodisée, ou une face qui n’a d’importance qu’une fois l’assemblage réalisé. La machine définit donc la géométrie réalisable, et c’est dans la programmation répétitive des opérations sur 3 axes et 3+2 que les logiciels vous font désormais gagner le plus de temps.
Essayez-le sur une pièce que vous connaissez déjà. Si vous programmez des pièces à 3 axes ou en 3+2, lancez gratuitement l'assiste CAM sur une pièce que vous avez déjà programmée manuellement et comparez sa stratégie à la vôtre.